


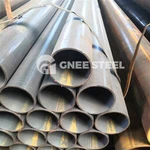




API 5L X60 ERW kolefnisstálrör
Gerð: ERW/Soðið
Afhendingartími: 5 dagar
API 5L X60 ERW rör Lýsing
API 5L X60 soðið pípa er hástyrkt kolefnisstálpípa sem uppfyllir staðla American Petroleum Institute (API) og hefur meiri styrk miðað við API 5L X56. Það hefur að lágmarki uppskeruþol 415 MPa og lágmarks togstyrk upp á 520 MPa, með uppskeruhlutfallið 0,93. API 5L X60 viðnám soðið pípa er mikið notað í olíu- og gasflutningsleiðslur, olíubrunnshylki, borrör, borkraga og hreinsunar- og efnaverksmiðjur.
API 5L X60 ERW rörlýsing
| vöru Nafn | API 5L X60 ERW rör |
| Þvermál | 1 tommu - 26 tommur |
| Veggþykkt | SCH10, SCH 20, SCH 30, STD, SCH 40, SCH60 osfrv |
| Lengd | Tilviljunarkennd, lengd frá 3m til 18m |
| Umsókn | Línupípa, vökvapípa, vatnspípa, burðarstálrör, hlóðarrör, |
| Pípuhúðun | Svart málun, lakkmálning, ryðvarnarolía eða önnur húðun þarf |
| Pakki | Plasthettur á báðum endum, Stálbúnt, eða skv. að beiðni viðskiptavina |
| Skoðun | ISO9001, SGS |
| Getu | 10000 tonn á mánuði |
| Sendingartími | 30 dagar |
API 5L X60 ERW stálrör


Þættir sem hafa áhrif á gæði API 5L X60 soðnu rörs
Áhrif suðuhraða á suðugæði
Aukinn suðuhraði: Þegar suðuhraði er aukinn er hægt að draga úr myndun oxíðinnihalds og hitaáhrifasvæðið styttist, sem hjálpar til við að pressa oxíðlagið úr bráðnu grópinni.
Minnkaður suðuhraði: Aftur á móti, þegar suðuhraði er mjög lágur, verður hitaáhrifasvæðið breiðari, stærri suðuburrar myndast, oxíðlagið þykknar og suðugæðin versna.
Almenn regla: Almennt, því meiri sem suðuhraði er, því betri suðugæði, þar sem það getur dregið úr tilviki suðugoss. Hins vegar, til framleiðslu á þykkveggja rörum, ætti að stjórna suðuhraðanum á viðeigandi hátt til að auka hitunartímann og tryggja nægan suðubræðsluhita.
Áhrif af ástandi stálræmukanta á suðugæði
Ástand og lögun stálræmabrúnanna eru einnig mikilvægir þættir sem hafa áhrif á gæði hátíðnissuðu.
Ójafnar eða óreglulegar brúnir: Ef brúnir stálræmunnar sem á að sjóða eru ójafnar eða óreglulegar mun suðuvirknin minnka verulega. Ójafnar eða grafnar brúnir geta valdið ótímabærri snertingu og boga á suðuyfirborðinu, sem leiðir til skammhlaups. Annars vegar eykst straumþéttleiki í fyrri hluta V-laga hornsins og hitnar hratt, sem verður hituð og pressuð áður en suðusaumurinn myndast, sem eyðir mikilli orku; á hinn bóginn lækkar straumþéttleiki seinni hlutans verulega og ekki er hægt að hita grunnefnið upp í suðuhitastig meðan á útpressunarferlinu stendur, sem leiðir til kaldsuðu.
Algengar gallar:
Scimitar Bend: Þetta getur valdið því að stálræman víkur eða snúist við, sem veldur því að suðusaumurinn breytist, og alvarlegri, valdið skörunarsuðu og leiðir til vanhæfis.
Bylgjulaga brúnir: Þetta getur auðveldlega valdið sprungum og brotum við suðu.
Edge Nicks: Ójöfnu brúnirnar sem orsakast af sljóum skífum fyrir skurðarvélar leiða til staðbundins „kjöttaps“ í stálræmunni, sem gerir það að verkum að það sprungur eða brotnar við suðu og hefur áhrif á gæði suðusaumsins.
Þess vegna ættu brúnir túpunnar sem á að sjóða að vera eins flatar og mögulegt er og viðhalda I-laga suðu til að tryggja að nálægðaráhrif og hitastig innra og ytra yfirborðs séu í samræmi og þar með bæta suðugæði.
maq per Qat: api 5l x60 erw kolefnisstálpípa, Kína api 5l x60 erw kolefnisstálpípa framleiðendur, birgja
chopmeH
API 5L X65 ERW stálrörÞér gæti einnig líkað


Hringdu í okkur